

V oblasti výroby plastových rúr sú linky na vytláčanie rúr z HDPE (High-Density Polyethylene) základným kameňom technológie. Tieto linky sú navrhnuté tak, aby transformovali surovú HDPE živicu na širokú škálu rúr, ktoré slúžia rôznym odvetviam, od zásobovania vodou a distribúcie plynu až po manažment odpadových vôd a priemyselné aplikácie. Jedným z kritických faktorov, ktoré významne ovplyvňujú kvalitu a efektivitu výroby rúr na linke na vytláčanie HDPE rúr, je rýchlosť závitovky. V tomto blogovom príspevku sa podelím o poznatky o tom, ako upraviť rýchlosť závitovky podľa rôznych požiadaviek na výrobu rúr, pričom budem čerpať zo svojich skúseností dodávateľa liniek na vytláčanie rúr z HDPE.
Pochopenie úlohy rýchlosti skrutiek pri vytláčaní rúr HDPE
Skrutka v linke na vytláčanie HDPE rúr je srdcom operácie. Vykonáva niekoľko životne dôležitých funkcií: dopravu suroviny z násypky do formy, tavenie živice prostredníctvom trecieho tepla a vonkajších vykurovacích prvkov a vyvíjanie tlaku na pretlačenie roztaveného plastu cez formu, aby sa vytvorila rúrka. Rýchlosť závitovky priamo ovplyvňuje tieto procesy a následne kvalitu a vlastnosti konečného produktu.
Vyššia rýchlosť závitovky vo všeobecnosti vedie k zvýšenému výkonu, pretože za jednotku času sa prepraví a spracuje viac materiálu. Tiež však vytvára viac tepla v dôsledku zvýšeného trenia, ktoré môže spôsobiť degradáciu živice, ak nie je správne spravovaná. Na druhej strane nižšia rýchlosť závitovky môže viesť k lepšiemu roztaveniu a premiešaniu živice, ale môže znížiť rýchlosť výroby. Preto je nájdenie optimálnej rýchlosti skrutky kľúčové pre dosiahnutie požadovanej rovnováhy medzi produktivitou a kvalitou produktu.
Faktory ovplyvňujúce nastavenie rýchlosti skrutky
Priemer potrubia a hrúbka steny
Priemer a hrúbka steny vyrábanej rúry sú primárnymi faktormi pri určovaní vhodnej rýchlosti skrutky. Rúry s väčším priemerom zvyčajne vyžadujú nižšiu rýchlosť závitovky, aby sa zabezpečilo správne tavenie a distribúcia roztaveného plastu cez širší prierez. Vyššia rýchlosť totiž môže spôsobiť nerovnomerné tečenie plastu, čo vedie k nerovnomernej hrúbke steny alebo povrchovým defektom.
Napríklad pri výrobe rúr s veľkým priemerom s hrubou stenou, ako sú tie, ktoré sa používajú v kanalizačných systémoch alebo priemyselných aplikáciách, pomalšia rýchlosť závitovky umožňuje, aby sa živica dôkladne roztopila a rovnomerne vyplnila dutinu formy. Naopak, rúry menšieho priemeru s tenšími stenami môžu často tolerovať vyššiu rýchlosť skrutky, pretože plast má menšiu vzdialenosť a môže byť spracovaný rýchlejšie.

Vlastnosti živice
Rôzne HDPE živice majú rôzne indexy toku taveniny (MFI), ktoré merajú ľahkosť, s akou môže živica tiecť pri roztavení. Živice s vyšším MFI sú tekutejšie a môžu sa spracovávať pri vyššej rýchlosti závitovky, zatiaľ čo živice s nižším MFI vyžadujú pomalšiu rýchlosť, aby sa zabezpečilo správne tavenie a vytláčanie.
Okrem MFI môžu rýchlosť skrutky ovplyvniť aj iné vlastnosti živice, ako je hustota, distribúcia molekulovej hmotnosti a prísady. Napríklad živice s vysokým obsahom plniva môžu vyžadovať nižšiu rýchlosť, aby sa zabránilo nadmernému opotrebovaniu závitovky a valca a aby sa zabezpečilo rovnomerné rozptýlenie plnív.
Požiadavky na rýchlosť výroby
Ďalším dôležitým faktorom je požadovaná rýchlosť výroby. Ak existuje vysoký dopyt po rúrach a potreba maximalizovať výkon, môže byť potrebná vyššia rýchlosť skrutky. To však musí byť v rovnováhe s požiadavkami na kvalitu produktu. V niektorých prípadoch môže byť potrebné urobiť kompromis medzi rýchlosťou a kvalitou, aby sa splnili výrobné ciele.
Die Design
Konštrukcia matrice hrá významnú úlohu pri určovaní rýchlosti skrutky. Dobre navrhnutá matrica môže pomôcť rovnomerne rozložiť roztavený plast a znížiť odpor toku, čo umožňuje vyššiu rýchlosť skrutky. Naopak, zle navrhnutá matrica môže spôsobiť spätný tlak a vyžadovať nižšiu rýchlosť závitovky na udržanie stabilného procesu vytláčania.
Nastavenie rýchlosti skrutiek pre rôzne požiadavky na výrobu rúr
Tenkostenné rúry s malým priemerom
Pre tenkostenné rúry s malým priemerom, ako sú tie, ktoré sa používajú vo vodovodných alebo zavlažovacích systémoch, možno použiť relatívne vysokú rýchlosť skrutky. Tieto rúry majú zvyčajne nižšiu plochu prierezu, čo znamená, že plast možno spracovať rýchlejšie bez straty kvality. Stále je však dôležité zabezpečiť, aby bola živica úplne roztavená a premiešaná pred vstupom do formy.
Aby ste to dosiahli, začnite nastavením rýchlosti závitovky na miernu úroveň a postupne ju zvyšujte, pričom sledujte kvalitu vytláčanej rúry. Hľadajte známky správneho tavenia, ako je hladký povrch a konzistentná hrúbka steny. Ak potrubie vykazuje známky zlého topenia, ako sú pruhy alebo bubliny, znížte rýchlosť skrutky a podľa potreby upravte vykurovacie telesá.
Rúry s veľkým priemerom a hrubou stenou
Pri výrobe hrubostenných rúr s veľkým priemerom je nevyhnutná nižšia rýchlosť skrutky. To umožňuje, aby sa živica dôkladne roztavila a rovnomerne vyplnila dutinu formy, výsledkom čoho je rúrka s konzistentnou hrúbkou steny a dobrými mechanickými vlastnosťami.
Začnite nastavením rýchlosti skrutky na nízku úroveň a postupne ju zvyšujte, kým sa nedosiahne požadovaná rýchlosť výroby bez zníženia kvality potrubia. Monitorujte teplotu roztaveného plastu a tlak vo vytláčacom systéme, aby ste sa uistili, že zostanú v prijateľnom rozsahu. Ak sa teplota alebo tlak príliš zvýši, znížte rýchlosť skrutky a upravte chladiaci systém, aby ste zabránili degradácii živice.
Špeciálne fajky
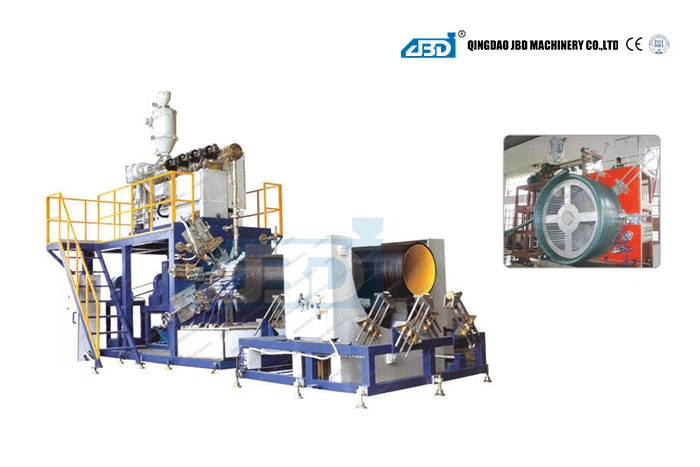
Špeciálne fajky, ako naprVýrobná linka na vytláčanie špirálových výstužných rúr z PE uhlíkaaleboVýrobná linka na vytláčanie PE vodovodného potrubia/plynového potrubia/olejového potrubia/tepelného konzervačného potrubia, môžu vyžadovať špecifické úpravy rýchlosti skrutky na základe ich jedinečného dizajnu a požiadaviek na výkon.
Napríklad rúry so špirálovou výstužou môžu potrebovať nižšiu rýchlosť skrutky, aby sa zabezpečilo správne zarovnanie a spojenie výstužného materiálu. Podobne rúry so špeciálnymi povlakmi alebo prísadami môžu vyžadovať inú rýchlosť skrutky, aby sa zabezpečilo rovnomerné rozloženie povlaku alebo prísady po stene potrubia.
Monitorovanie a optimalizácia
Po nastavení rýchlosti závitovky je dôležité nepretržite monitorovať proces extrúzie, aby sa zabezpečilo, že zostane stabilný a kvalita produktu spĺňa požadované normy. Pravidelne kontrolujte teplotu, tlak a prietok roztaveného plastu, ako aj rozmery a vzhľad extrudovanej rúry.
Ak sa zistia nejaké problémy, ako sú odchýlky v hrúbke steny, povrchové chyby alebo zmeny v mechanických vlastnostiach potrubia, vykonajte príslušné úpravy rýchlosti skrutky, vykurovacích prvkov alebo iných parametrov procesu. Uchovávajte podrobné záznamy o nastavení procesu a kvalite produktu, aby ste mohli identifikovať trendy a optimalizovať proces extrúzie v priebehu času.
Záver
Úprava rýchlosti závitovky podľa rôznych požiadaviek na výrobu rúr je kritickým aspektom prevádzky linky na vytláčanie rúr z HDPE. Zohľadnením faktorov, ako je priemer potrubia, hrúbka steny, vlastnosti živice, požiadavky na rýchlosť výroby a dizajn matrice, je možné nájsť optimálnu rýchlosť skrutky, ktorá vyvažuje produktivitu a kvalitu produktu.
Ako dodávateľVýrobná linka na vytláčanie rúr s veľkým priemerom HDPE s dutými stenamia ďalších liniek na vytláčanie rúr z HDPE, sme odhodlaní poskytovať našim zákazníkom znalosti a podporu, ktorú potrebujú na dosiahnutie najlepších výsledkov. Ak máte akékoľvek otázky alebo potrebujete pomoc s nastavením rýchlosti závitovky vo vašej vytláčacej linke, neváhajte nás kontaktovať. Tešíme sa na spoluprácu s vami pri plnení vašich potrieb v oblasti výroby rúr.
Referencie
- "Príručka technológie vytláčania plastov" od Alfreda Grubenmanna
- "Extrúzia plastov: teória a prax" od JL Whitea a PD Fleminga